 ENG


Co je to vstřikovací lis
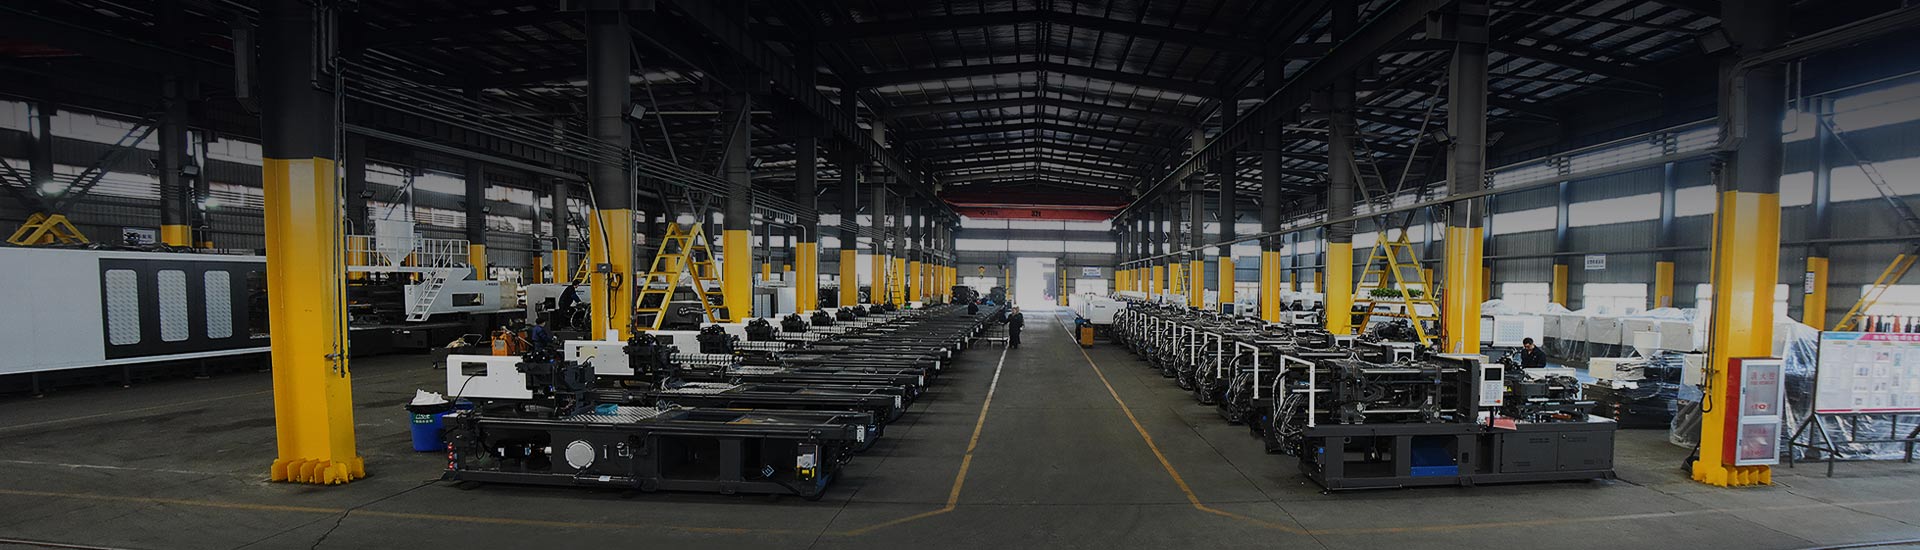
Vstřikovací lis je výrobní zařízení, které ohřívá a taví plastovou pryskyřici, poté ji vstřikuje pod řízeným tlakem do uzavřené ocelové formy, aby vytvořilo pevnou součást. Jakmile součást uvnitř formy vychladne, forma se otevře, součást se vysune a stroj opakuje cyklus, často tisíckrát za směnu. Tento opakovatelný proces je důvodem, proč vstřikovací lis zůstává jednou z nejpoužívanějších kategorií zařízení na zpracování plastů pro velkosériovou výrobu.
Každý vstřikovací stroj je postaven na dvou funkčních systémech, které spolupracují: vstřikovací jednotka, která plastifikuje a dodává roztavenou pryskyřici, a upínací jednotka, která drží formu uzavřenou proti vstřikovacímu tlaku a otevírá ji pro vyhození součásti. Zda jsou tyto systémy poháněny hydraulicky, elektricky nebo prostřednictvím servohydraulického hybridního uspořádání, definuje různé typy strojů, které jsou popsány dále v této příručce.
Zařízení pro vstřikování pokrývá širokou škálu velikostí. Malé přesné stroje pracují pod 100 tunami upínací síly, zatímco velké konstrukční aplikace vyžadují stroje s dimenzováním několika tisíc tun. Jako jeden referenční bod pokrývá vlastní produktová řada HIGHSUN, včetně řad HXM, HXH, HXZ a HYD rozsah upínací síly od 98 tun do 3 000 tun , což ilustruje, jak široká je tato kategorie zařízení.
2 jádrové systémy Vstřikovací jednotka a upínací jednotka
4 klíčové fáze Plnění, balení, držení, chlazení
98T až 3000T Typický rozsah upínací síly
Fáze vstřikování: plnění, balení, držení a chlazení
Postup vstřikování lze nejlépe chápat jako krátký, opakující se cyklus spíše než jako jednu akci. Každá operace vstřikování probíhá uzavřením a sevřením formy, plněním, balením a držením, chlazením a nakonec otevřením a vyhozením formy. Správnost každé fáze, nejen tonáže vstřikovacího stroje, je to, co určuje, zda díl vyjde rozměrově správný a bez viditelných vad.
1 Upínání Upínací jednotka uzavírá formu a drží obě poloviny u sebe dostatečnou silou, aby odolala tlaku přitékající taveniny.
2 Plnění Šnek se pohybuje dopředu a tlačí roztavenou pryskyřici skrz systém trysky a žlabu, aby řízenou rychlostí vyplnil dutinu formy.
3 Balení a držení Přídavný tlak je aplikován na zabalení dalšího materiálu do dutiny, kompenzující smrštění, když díl začíná chladnout.
4 Chlazení Díl pokračuje v ochlazování uvnitř uzavřené formy, dokud není dostatečně tuhý, aby po vysunutí držel svůj tvar.
5 Vysunutí Forma se otevře, vyhazovací kolíky vytlačí hotový díl a upínací jednotka se opět zavře, aby mohl začít další cyklus.
Cyklický tlakový profil
Ilustrativní relativní tlak v dutině během jednoho lisovacího cyklu. Skutečné tlakové křivky se liší podle geometrie součásti, tloušťky stěny a materiálu.
Sdílení času cyklu podle fáze
Obecný vzorec běžně pozorovaný ve výrobě, kde chlazení obvykle představuje největší podíl na celkové době cyklu. Skutečné proporce se liší podle tloušťky stěny a materiálu.
Vysvětlení součástí vstřikovacího stroje
Tato část rozebírá základní vybavení vstřikovacích forem uvnitř každého stroje, od příjmu pryskyřice až po hotový díl. Pochopení těchto součástí usnadňuje sledování každodenní práce vstřikování plastů, od počátečního nastavení až po rutinní provoz a odstraňování problémů.
Hopper Drží surové pryskyřičné pelety a přivádí je gravitací do sudu. Na mnoha výrobních linkách je násypka připojena k sušičce nebo vakuovému nakladači jako součást okolního pomocného strojního zařízení.
Hlaveň a šroub (plastifikační jednotka) Rotující šnek uvnitř vyhřívaného barelu dopravuje, stlačuje a taví pryskyřici před jejím vstřikováním. Geometrie šroubu, kompresní poměr a poměr délky k průměru jsou přizpůsobeny zpracovávané rodině pryskyřic.
Tryska Nasměruje roztavenou pryskyřici z válce do vtokového kanálu formy. Konstrukce hrotu trysky ovlivňuje slintání, tlakovou ztrátu a to, jak čistě se výstřel odděluje od formy na začátku dalšího cyklu.
Upínání Unit Drží obě poloviny formy zavřené proti vstřikovacímu tlaku a otevírá formu pro vyhazování dílu pomocí mechanického kolébku, přímých hydraulických válců nebo dvoudeskového uspořádání válců spojovací tyče.
Plíseň Přesný ocelový nástroj, obvykle dodávaný samostatným výrobcem forem, který tvoří geometrii dutiny a jádra hotové součásti a definuje uspořádání chladicího kanálu.
Kravaty Ocelové tyče, které vedou pohyb desky a nesou reakční sílu generovanou během upínání, udržují formu vyrovnánou, když je stroj pod tlakem.
Pohonný systém Dodává energii za otáčením šroubu, vstřikováním a upínacím pohybem prostřednictvím hydraulického čerpadla, servohydraulického hybridního systému nebo plně elektrických servomotorů v závislosti na typu stroje.
Řídicí systém (HMI) Rozhraní dotykové obrazovky a programovatelný ovladač, který umožňuje operátorovi nastavovat, ukládat a monitorovat parametry procesu, jako je rychlost vstřikování, tlak a teplota v každém cyklu.
Přehled struktury stroje
Zjednodušený konstrukční přehled typického uspořádání vstřikovacího stroje. Skutečné umístění součástí se liší podle typu stroje a výrobce.
Typy vstřikovacích lisů a jak je rozlišit
Vstřikovací stroje jsou obecně seskupeny podle typu pohonu a podle upínací konstrukce. Typ pohonu pokrývá hydraulické, elektrohydraulické hybridní a plně elektrické stroje, zatímco upínací struktura pokrývá tradiční překlápěcí konstrukci a dvoudeskovou konstrukci. Nad těmito kategoriemi jsou navrstveny speciální konfigurace vytvořené pro konkrétní proces, jako jsou dvoubarevné stroje a speciální série PET nebo PVC.
Kvalitativní srovnání běžných typů strojů
Kvalitativní, názorné srovnání určené k zobrazení relativních tendencí, nikoli naměřených hodnot výkonu pro žádný konkrétní model.
Elektricko-hydraulické hybridní (servo) stroje Kombinujte servopoháněné hydraulické čerpadlo s konvenčním hydraulickým ovládáním. Tato konfigurace pokrývá široký rozsah tonáže a vyvažuje přesnost, energetickou účinnost a provozní flexibilitu, což z ní činí jednu z nejrozšířenějších kategorií vstřikovacích strojů pro všeobecnou výrobu.
Plně elektrické Machines Místo hydraulického oleje používejte servomotory pro upínání, vstřikování a vypouštění. Typicky nabízejí rychlou dynamickou odezvu, čistší provozní prostředí a vysokou opakovatelnost, která se hodí pro přesné elektronické, lékařské a optické díly.
Dvě desky Machines Nahraďte tradiční třídeskový přepínací design dvěma velkými deskami spojenými přímo válci spojovací tyče. Toto uspořádání rozděluje upínací sílu rovnoměrně mezi velké formy a je běžné pro velkotonážní aplikace.
Vysoká-Speed Machines Vyznačují se vysoce tuhým rámem a rychlou odezvou vstřikování pro tenkostěnné formy s vysokou kavitací. Často se používají pro obaly, tenkostěnné nádoby a další velkoobjemové díly s rychlým cyklem.
Dvoubarevné a vícemateriálové stroje Jsou vybaveny dvěma nebo více nezávislými vstřikovacími jednotkami a otočným nebo posuvným stolem forem, který umožňuje lisování dvou pryskyřic nebo dvou barev na jeden díl v jednom cyklu.
Specializované stroje na PET a PVC Používejte specializované šrouby, válce a systémy regulace teploty přizpůsobené jedné rodině pryskyřic. Stroje na výrobu PET předlisků jsou optimalizovány pro rychlé chlazení a čirost, zatímco stroje na výrobu PVC a trubek používají součásti odolné proti korozi, které jsou vhodné pro tepelnou citlivost PVC.
Upínací síla a tonáž: Přizpůsobení stroje dílu
Upínací síla, běžně vyjádřená v tunách, popisuje, jakou sílu může upínací jednotka vyvinout, aby udržela formu zavřenou, zatímco roztavená pryskyřice vyplní dutinu pod tlakem. Tonáž se obecně odhaduje na základě projektované plochy dílu, vhodného faktoru tlaku v dutině pro používanou pryskyřici a přiměřené bezpečnostní rezervy, poté se před konečným dimenzováním potvrdí výrobcem forem nebo dodavatelem stroje.
Upínací síla podle řady strojů
Přibližné referenční rozsahy pro běžně dostupnou upínací sílu podle řady strojů. Přesná nabídka se liší podle výrobce a modelu.
Tonáž podle kategorie dílů
Níže uvedená tabulka uvádí obecný výchozí bod pro to, jak tonáž má tendenci odpovídat kategorii dílů. Je to odkaz pro včasné plánování, nenahrazuje správný výpočet tonáže pro konkrétní díl a formu.
| Tonážní rozsah | Příklady typických dílů | Běžný typ stroje |
|---|---|---|
| Pod 200 tun | Malé přesné součástky, konektory, krytky a uzávěry | Plně elektrické nebo malé hybridní servostroje |
| 200 až 600 tun | Výrobky pro domácnost, předlisky z PET, díly středně velkých spotřebičů | Hybridní servo nebo speciální PET stroje |
| 600 až 1200 tun | Automobilové interiérové panely, velké přepravky, potrubní tvarovky | Hybridní servo nebo dvoudeskové stroje |
| 1200 tun a více | Velké panely karoserie automobilů, palety, kryty velkých spotřebičů | Dvoudeskové stroje |
Výběr správné vstřikovací jednotky
Vstřikovací jednotka provádí tavení a dodávání pryskyřice, takže je třeba ji dimenzovat a konfigurovat pro díl a materiál spíše než výběr pouze podle tonáže. Dva stroje s identickou upínací silou mohou být stále špatně vhodné pro stejnou práci, pokud jejich vstřikovací jednotky nejsou přizpůsobeny velikosti broku a chování pryskyřice.
Ověřte, že velikost vstřiku a plastifikační kapacita pokrývají nejtěžší část plus vodicí lišty s určitou volnou kapacitou pro budoucí formy.
Přizpůsobte poměr délky šneku k průměru a kompresní poměr rodině pryskyřic, protože plniva a přísady mění potřeby střihu a tepla.
Zkontrolujte maximální vstřikovací tlak a rychlost proti tenkostěnným dílům nebo dílům s dlouhou dráhou toku, které potřebují rychlé doby plnění.
Zvažte korozivzdorné nebo otěruvzdorné úpravy šroubů a sudů pro PVC, sklem plněné nebo jiné náročné pryskyřice.
Zkontrolujte zpětný tlak a rychlost plastifikace, pokud je doba cyklu omezena tím, jak rychle může hlaveň připravit další výstřel.
Potvrďte typ trysky a zóny regulace teploty vyhovující materiálům citlivým na vlhkost nebo tepelnou degradaci, jako je PET.
Pomocné stroje a podpůrná zařízení
Volba vstřikovacího stroje a podpůrného stroje společně, spíše než postupně, má tendenci vytvářet lépe vyváženou výrobní buňku. Pomocné strojní zařízení je často limitujícím faktorem vstřikovací buňky, a to i v případě, že samotný vstřikovací stroj má volnou kapacitu cyklu. Sušička, která nedokáže držet krok s propustností, chladič dimenzovaný na menší formu nebo vyjímací robot s cyklem pomalého dosahu, se mohou stát úzkým hrdlem pomocného zařízení, které omezuje celkový výkon, a proto si dimenzování pomocného zařízení zaslouží stejnou pozornost jako výběr tonáže a vstřikovací jednotky. To platí ještě více pro pomocná strojní zařízení pro komplexní návrhy vstřikovacích forem, jako jsou vícedutinové rodinné formy a nástroje pro horké vtoky, kde musí zůstat koordinovaných několik podpůrných systémů najednou.
Sušičky a nakladače materiálu Odstraňte vlhkost z hygroskopických pryskyřic, jako je PET, a automaticky přidávejte předsušený materiál, čímž se omezuje ruční manipulace kolem násypky.
Plíseň Temperature Controllers Cirkulujte vodu nebo olej formou, aby se udržela stálá teplota povrchu dutiny, která ovlivňuje dobu cyklu, povrchovou úpravu a rozměrovou stabilitu.
Chladiče vody Přivádějte chlazenou vodu do formy a v některých sestavách do sudu, čímž podporujete chladicí fázi, která obvykle tvoří největší podíl doby cyklu.
Robotické vytahovací systémy Automaticky odeberte hotové díly a vodicí lišty z oblasti formy, zkrátíte tím fázi vyhazování a podpoříte bezobslužnou výrobu.
Granulátory a drtící systémy Znovu zpracujte vtoky, vtoky a vyřazené díly na použitelný přebrousit, což je důležitý krok pro rodinné formy, které generují značné množství odpadu.
Ovladače Hot Runner Spravujte teplotu zóny po zóně na formách s horkými vtoky, což je zvláště důležité pro složité konstrukce forem s více dutinami.
Materiálové aspekty: Pryskyřice, polyetylen a technické plasty
Rozdíly ve zpracování vstřikovacích forem mezi rodinami pryskyřic vysvětlují, proč žádné jednotlivé nastavení stroje nefunguje pro každou práci. Proces vstřikování pryskyřice silně závisí na tom, jak se materiál chová po roztavení, včetně délky toku, rychlosti smršťování a citlivosti na smyk a teplo.
Základy procesu vstřikování pryskyřice
Každý proces vstřikování pryskyřice začíná chováním taveniny. Inženýrské pryskyřice s vyztužením skelnými vlákny obvykle vyžadují vyšší teploty válce, vyšší vstřikovací tlak a šrouby odolné proti opotřebení, zatímco neplněné komoditní pryskyřice se obecně zpracovávají při nižších teplotách s širším zpracovatelským oknem.
Krátký průvodce zpracováním polyetylenu vstřikováním
Polyethylen je semikrystalická pryskyřice široce používaná v uzávěrech, tenkostěnných obalech a výrobcích pro domácnost. Obecně se zpracovává s nízkou citlivostí na vlhkost a širokým oknem teploty taveniny, i když by se při návrhu formy mělo počítat se smrštěním a třídy s vysokou a nízkou hustotou jsou obvykle laděny odděleně, spíše než jako jedna receptura.
Termosetové materiály, jako je BMC nebo objemová formovací směs, se zpracovávají odlišně od termoplastů. Válec je udržován relativně chladný, aby se zabránilo předčasnému vytvrzení, zatímco samotná forma je zahřívána, takže součást vytvrzuje, jakmile naplní dutinu, což je důvod, proč stroje schopné BMC používají jinou konfiguraci válce a ovládání než standardní lis na termoplasty. PVC jde také svou vlastní cestou, protože jeho tepelná citlivost vyžaduje korozivzdorné šrouby a přísně kontrolované teploty válce, zatímco PET vyžaduje důkladné předsušení a rychlé, rovnoměrné chlazení, aby byla zachována čirost.
Klíčové aplikace pro díly vyrobené vstřikováním
Vstřikované díly a vstřikované díly dosahují téměř každé kategorie vyrobeného zboží, od jednorázových obalů až po konstrukční komponenty, které jsou hodnoceny pro roky nepřetržité služby. Samotné vstřikování zařízení pokrývá vše od bubnů praček po vložky dveří chladničky, zatímco stejný základní proces s jinou formou, šroubem a nastavením cyklu také vyrábí obložení interiéru automobilů, kryty lékařských zařízení a elektrické skříně.
Automobilové díly Spotřební elektronika Balení a stáčení nápojů Průmyslové komponenty Spotřební produkty Lékařská zařízení Stavba a stavba
O Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. sídlí ve vědeckém a technologickém parku Beilun v Ningbo v Číně, což je oblast široce známá v tomto odvětví jako centrum pro výrobu plastových strojů. Továrna pokrývá více než 120 000 metrů čtverečních a věnuje se výrobě vstřikovacích lisů značky HIGHSUN.
Společnost HIGHSUN Machinery, postavená na téměř dvou dekádách soustředěného vývoje a více než padesáti letech zkušeností v rámci své mateřské společnosti, byla uznána mezi tři největší výrobce vstřikovacích strojů v Ningbo a mezi deset největších výrobců plastových vstřikovacích strojů v Číně. Společnost popisuje svůj přístup jako vytříbené řízení výrobního procesu spojené s cílovým standardem kvality výroby.
Sortiment výrobků HIGHSUN zahrnuje elektrohydraulické hybridní stroje, dvoudeskové stroje, vysokorychlostní stroje, jednobarevné a dvoubarevné stroje, stroje BMC a specializované řady PET a PVC s uzavírací silou od 98 tun do 3 000 tun. Pro projekty, které nespadají do standardní katalogové specifikace, jsou k dispozici přizpůsobené konfigurace. Jako dodavatel vstřikovacích lisů popisuje HIGHSUN svou provozní filozofii jako snahu o dokonalost a dokonalost lisování s přístupem zaměřeným na zákazníka, který řídí každodenní operace.
120 000 m2 Stopa továrny
98T až 3000T Upínání force range
Top 3 / Top 10 Pořadí v Ningbo / Čína

Servostroj HXM Elektricko-hydraulická hybridní servo řada pokrývající široký rozsah tonáže, postavená na inteligentním systému servopohonu. Zobrazit sérii
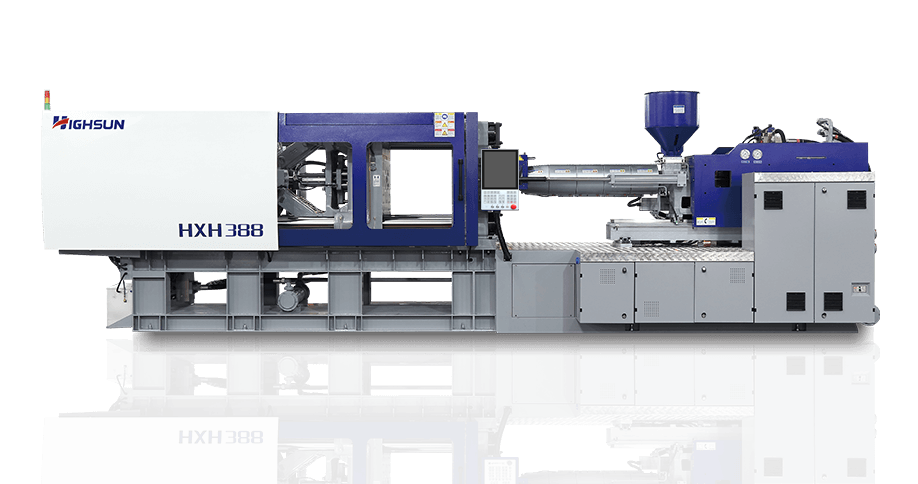
HXH vysokorychlostní stroj Vysoká-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Zobrazit sérii

Dvoudeskový stroj HXZ Velkotonážní dvoudesková řada navržená pro kompaktní konstrukci a rovnoměrné rozložení upínací síly. Zobrazit sérii

HYD All-Elektrická řada Plně servoelektrický pohon napříč upínáním, vstřikováním a vyhazováním pro přesnou a čistou výrobu. Zobrazit sérii

PET předlisek Machine Specializovaná řada PET vytvořená pro rychlé chlazení a rozměrovou konzistenci při výrobě předlisku. Zobrazit sérii
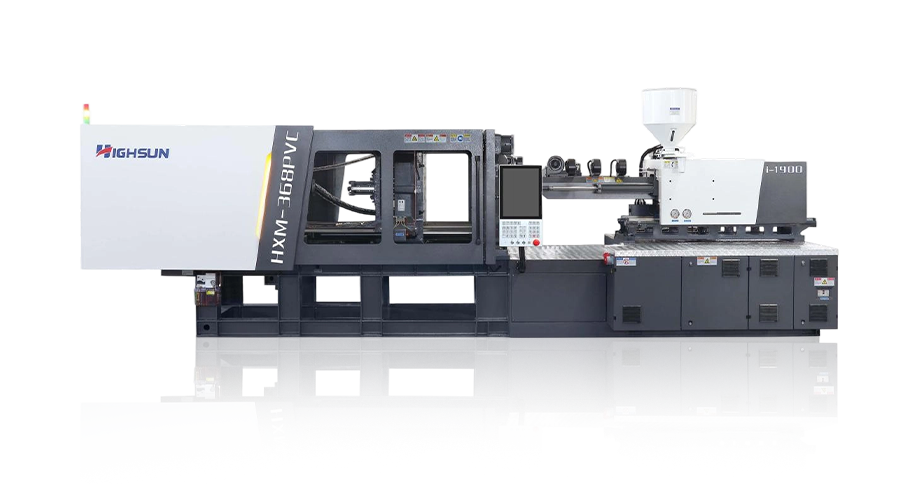
Vstřikovací lis na PVC Řada vyhrazená pro PVC s komponenty odolnými proti korozi vhodná pro potrubní armatury a související produkty. Zobrazit sérii
Často kladené otázky
Q1 Co je to vstřikovací lis?
Vstřikovací lis je výrobní zařízení, které taví plastovou pryskyřici a pod tlakem ji vstřikuje do uzavřené formy, kde se ochladí na hotový díl. Jedná se o základní součást vybavení většiny sériově vyráběných plastových součástí.
Q2 Jak funguje vstřikovací lis?
Funguje v rámci opakujícího se cyklu: forma se uzavře a upne, roztavená pryskyřice vyplní dutinu, balicí a přídržný tlak kompenzuje smrštění, díl se ochladí a forma se otevře, takže hotový díl může být vyhozen, než se cyklus opakuje.
Q3 Jaké jsou různé typy vstřikovacích lisů?
Mezi běžné kategorie patří hydraulické stroje, elektrohydraulické hybridní stroje, plně elektrické stroje, dvoudeskové stroje, vysokorychlostní stroje a dvoubarevné stroje, spolu s vyhrazenými řadami PET a PVC vyrobenými pro konkrétní pryskyřice.
Q4 Jak si mohu vybrat vstřikovací stroj?
Začněte od požadavků na upínací sílu vašeho dílu, velikosti výstřelu a pryskyřice, poté je porovnejte s typem pohonu, velikostí desky a řídicím systémem spolu s tím, jak dobře může daný dodavatel podporovat vaše potřeby v oblasti automatizace a materiálu.
Q5 Jakou velikost vstřikovacího stroje potřebuji?
Velikost stroje je obecně dána projektovanou plochou vašeho největšího dílu, tlakem v dutině, který váš materiál vyžaduje, a váhou vaší střely, takže správná velikost závisí na konkrétních dílech a formách, které plánujete používat.
Q6 Kolik tun vstřikovacího stroje potřebuji?
Požadavky na tonáž se značně liší, od méně než 100 tun u malých přesných součástí až po několik tisíc tun u velkých konstrukčních dílů, takže tonáž se obvykle vypočítává na součást spíše než se předpokládá z obecného průměru.
Q7 Jak vypočítám tonáž vstřikovacího stroje?
Tonáž se obecně odhaduje vynásobením projektované plochy dílu příslušným faktorem tlaku v dutině pro pryskyřici a poté přidáním bezpečnostní rezervy, což je výpočet obvykle potvrzený výrobcem forem nebo dodavatelem stroje před konečným dimenzováním.
Q8 Jak mohu vybrat správnou vstřikovací jednotku?
Přizpůsobte velikost výstřiku vstřikovací jednotky a kapacitu změkčování vašemu nejtěžšímu dílu plus vodicím lištám a poté potvrďte, že konstrukce šroubu vyhovuje vaší pryskyřici, protože technické plasty s PVC, PET a sklem plněné technické plasty vyžadují různé konfigurace šroubů a sudů.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
